Cómo el acabado superficial y la perforación del molde de pulpa prensada en húmedo afectan los ciclos de limpieza
27 de febrero de 2026 · Edén
El moldeo de pulpa utiliza fibras vegetales como madera, bambú o bagazo para crear productos 100 % reciclables y ecológicos para envases de alimentos, productos electrónicos y médicos. Impulsada por las restricciones globales al plástico y la creciente conciencia ambiental, esta "alternativa ecológica" ha ganado una enorme popularidad. Hoy, gracias a equipos inteligentes avanzados, el moldeo de pulpa ha evolucionado desde un simple acolchado hasta una sofisticada industria manufacturera capaz de satisfacer diversas necesidades de aplicaciones de alta gama.
En el moldeo de pulpa por prensado húmedo, la limpieza de moldes es un paso fundamental. Afecta directamente la velocidad de producción, la calidad del producto y los costos totales. Los datos muestran que las fábricas pequeñas y medianas dedican aproximadamente el 30 % de su tiempo de inactividad a la limpieza de moldes. Limpiar con demasiada frecuencia no solo detiene la producción, sino que también desgasta los moldes, acortando su vida útil y aumentando los costos.
Si bien muchos atribuyen la necesidad de limpieza frecuente a la fórmula de la pulpa o a la presión, a menudo pasan por alto la verdadera causa: la suavidad de la superficie y la facilidad de perforación . Si estas no cumplen con los estándares, ni siquiera la mejor pulpa evitará que las fibras y el pegamento se adhieran.
1. El concepto central: pegar vs. limpiar
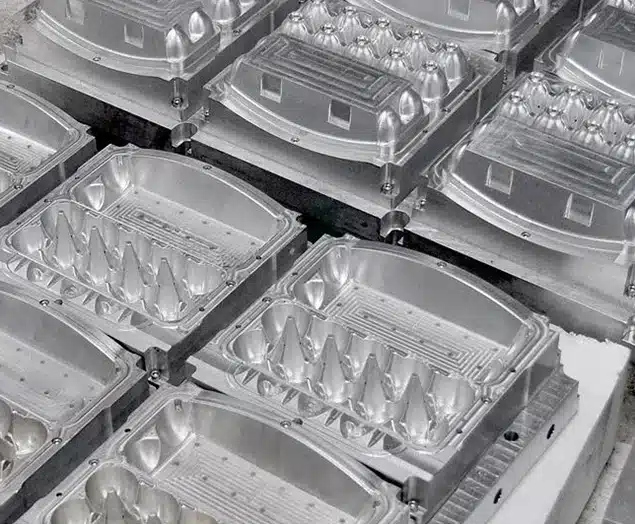
El moldeo de pulpa se basa en la succión al vacío y la alta presión. Si la superficie del molde es rugosa o los orificios de drenaje presentan rebabas (bordes metálicos afilados), las fibras y el pegamento de almidón se atascan rápidamente. Esto obstruye los orificios, reduce la presión de vacío y arruina el producto.
Buena suavidad: Las fibras se desprenden fácilmente. El molde se mantiene limpio por más tiempo.
Mala suavidad: Las fibras y el pegamento se enganchan al metal. Hay que parar la lavadora para lavarlo.
Dato clave: Una correcta suavidad puede alargar el ciclo de limpieza entre 2 y 4 veces.
2. Suavidad de la superficie: Los 3 niveles de rendimiento
La suavidad de la superficie se mide como Ra (rugosidad media) . Cuanto menor sea el valor de Ra, más lisa será la superficie.
Nivel 1: Ra > 1.6 um (superficie rugosa)
Ciclo de limpieza: Cada 4-6 horas. Es común en moldes de menor calidad. La superficie presenta marcas de herramientas visibles. Las fibras y el almidón se acumulan en estas pequeñas ranuras. Es posible que deba limpiar el molde 2 o 3 veces por turno con raspadores o cepillos de alambre, lo que lo daña.
Nivel 2: Ra 0.8-1.6 um (superficie fina estándar)
Ciclo de limpieza: Cada 8-16 horas. Este es el estándar para el prensado húmedo profesional. La superficie se siente suave al tacto. Con un pulido de diamante básico y anodizado duro (para aluminio), solo necesita limpiar una vez por turno. Esto reduce el tiempo de inactividad en más del 60 %.
Nivel 3: Ra <= 0.8 um (superficie del espejo)
Ciclo de limpieza: 16-48 horas. Este es el estándar de gama alta. La superficie es tan lisa que actúa como una sartén antiadherente.
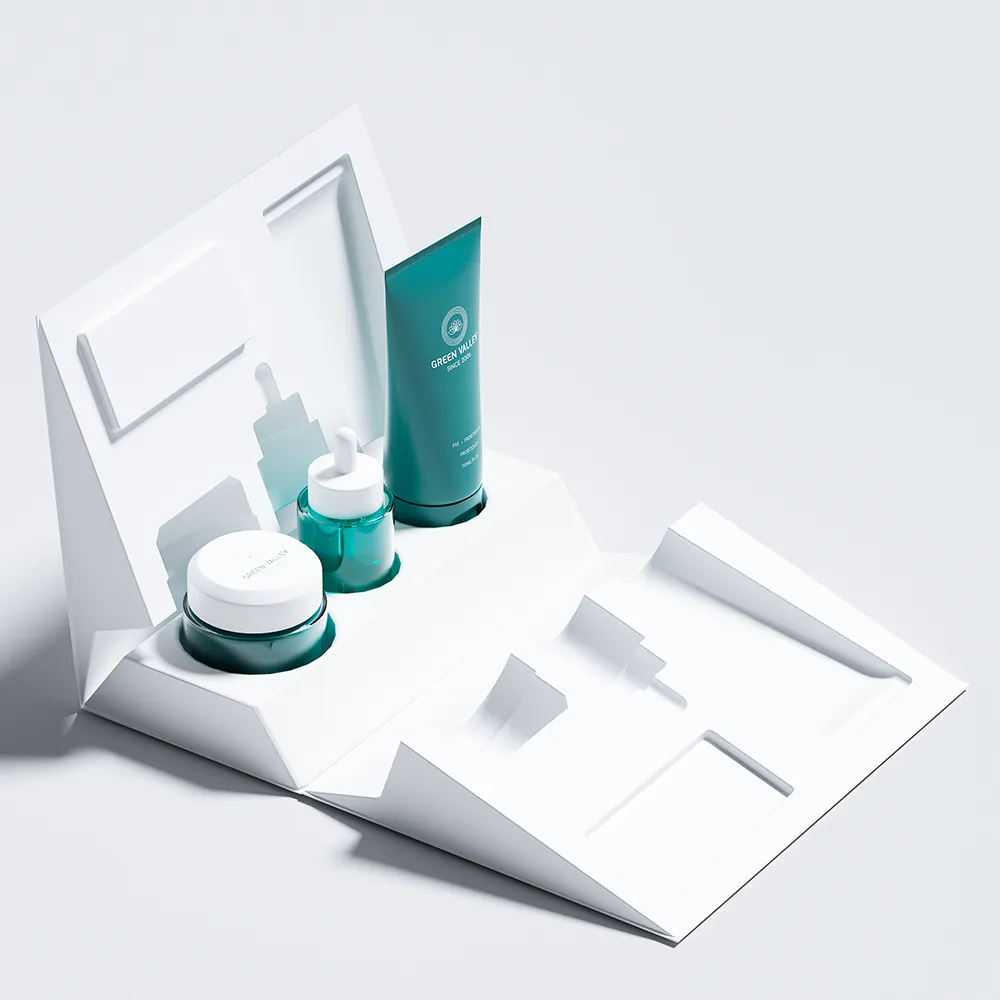
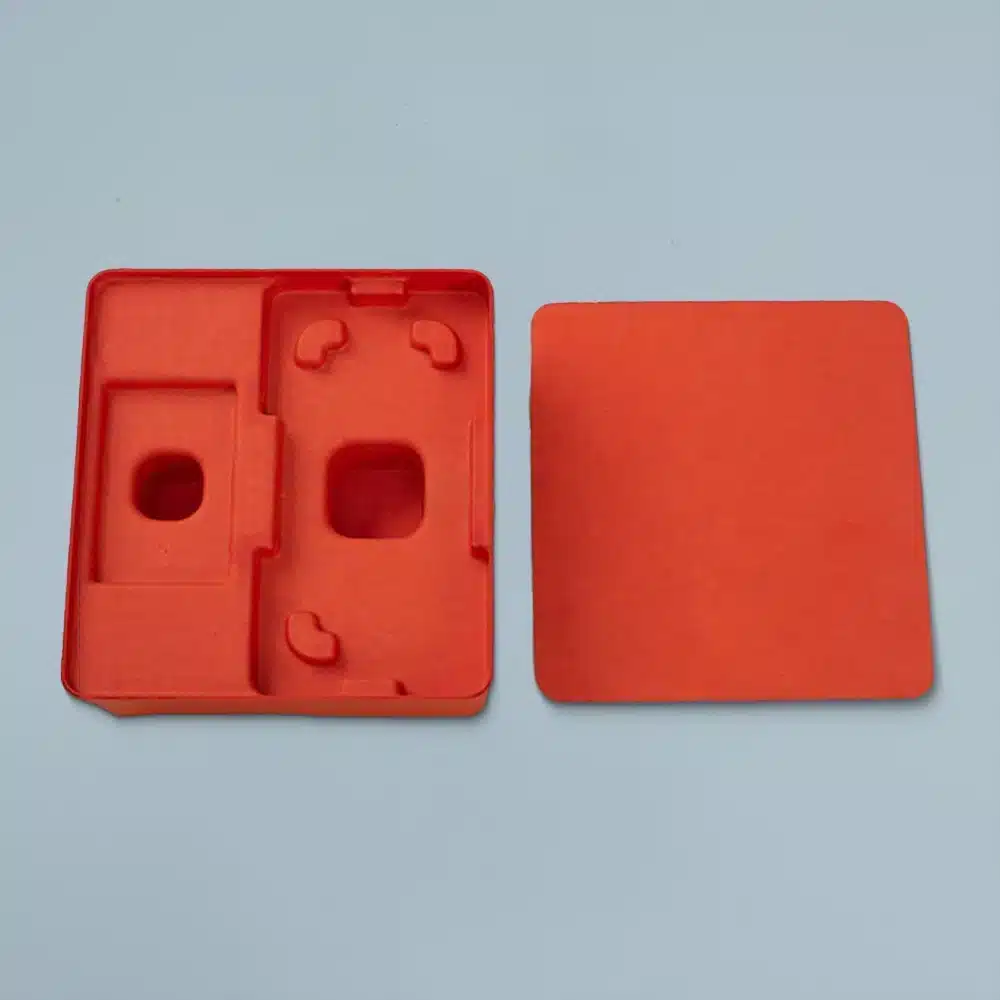
Para el lujo envases de cosméticos sostenibles y los envases electrónicos, este nivel de suavidad puede permitir que el molde funcione durante dos días completos sin una limpieza profunda.
Envases Cosméticos Sostenibles
Embalaje de productos electrónicos sostenibles
3. Suavidad en la perforación: el punto de muerte de los moldes
Si bien la superficie es importante, el 80% de los problemas de limpieza se deben a los desagües obstruidos. Si el interior de los desagües es rugoso, actúa como un filtro que atrapa las fibras hasta que se bloquean por completo.
Dentro del agujero: Si la pared interior es rugosa (Ra > 1.6 um), las fibras se enganchan en las “escaleras” microscópicas del interior.
El método de “perforar y escariar”: Nunca taladres un agujero sin más. Debes usar un escariador para que las paredes internas queden rectas y lisas.
El filo (avellanado): Los bordes afilados en la abertura del agujero actúan como pequeños cuchillos que atrapan las fibras que pasan. Añadiendo un pequeño Chaflán de 0.2 mm a 0.5 mm Permite que las fibras pasen sin problemas.
4. Soluciones de optimización paso a paso
Plan A: Para fábricas pequeñas y medianas (rentable)
Superficie Ra 1.6 um + Taladro y escariado + biselado de 0.3 mm. Resultado: ciclo de limpieza de 8 a 12 horas.
Plan B: Para una producción de alta gama (alta eficiencia)
Superficie Ra 0.8 um + pulido electroquímico para paredes interiores. Resultado: ciclo de limpieza de 16 a 24 horas.
Conclusión
Optimizar la suavidad de su molde no es un "costo adicional", sino una inversión inteligente . Al pasar de una superficie rugosa a un acabado pulido Ra 0.8 µm y asegurarse de que los orificios estén escariados y biselados, puede duplicar o triplicar su tiempo de producción. En el mercado actual, el ganador no es quien tiene los moldes más baratos, sino quien puede mantener sus máquinas funcionando durante más tiempo sin detenerse para limpiarlas.
Envases sostenibles Proveedor de soluciones & Fabricante
Nos dedicamos a brindar a nuestros clientes soluciones integrales, desde el diseño creativo hasta la producción meticulosa y la entrega segura, garantizando la perfección en cada paso.