Экологичная упаковка класса люкс: идеи, тенденции и новости
Главная > статьи > Как качество обработки поверхности и перфорация форм для целлюлозы, изготовленных методом мокрого прессования, влияют на циклы очистки.
Как качество обработки поверхности и перфорация форм для целлюлозы, изготовленных методом мокрого прессования, влияют на циклы очистки.
27 февраля 2026 г. · Эдем
Формование целлюлозы использует растительные волокна, такие как древесина, бамбук или багасса, для создания на 100% перерабатываемых, экологически чистых продуктов для пищевой, электронной и медицинской упаковки. В связи с глобальными ограничениями на использование пластика и растущим вниманием к вопросам экологии, эта «зеленая альтернатива» приобрела огромную популярность. Сегодня, благодаря современному интеллектуальному оборудованию, формование целлюлозы превратилось из простого производства амортизирующих материалов в сложную производственную отрасль, способную удовлетворить разнообразные потребности в высококачественной продукции.
В технологии мокрого прессования целлюлозы «очистка пресс-форм» является критически важным этапом. Она напрямую влияет на скорость производства, качество продукции и общие затраты. Данные показывают, что малые и средние предприятия тратят около 30% времени простоя на очистку пресс-форм. Слишком частая очистка не только останавливает производство, но и изнашивает пресс-формы, сокращая срок их службы и повышая затраты.
Хотя многие винят в частой очистке состав целлюлозы или давление, они часто упускают из виду истинную причину: гладкость поверхности и гладкость при сверлении . Если эти параметры не соответствуют стандартам, даже самая лучшая целлюлоза не предотвратит прилипание волокон и клея.
1. Основная концепция: Прилипание против очистки
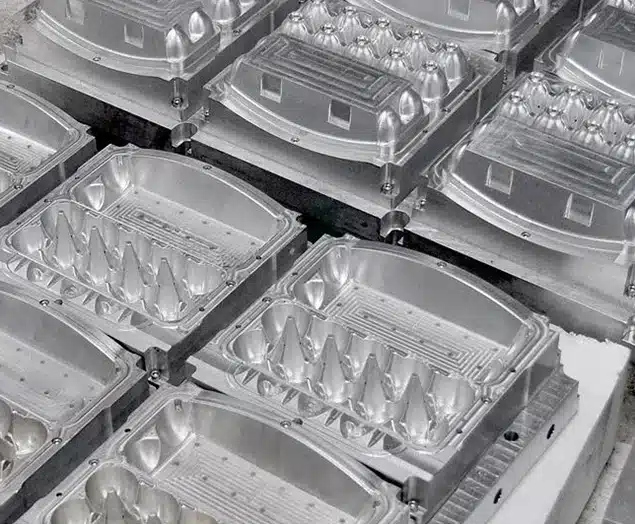
Формование целлюлозы основано на вакуумном отсосе и высоком давлении. Если поверхность формы шероховатая или дренажные отверстия имеют заусенцы (острые металлические края), волокна и крахмальный клей быстро забиваются. Это приводит к закупорке отверстий, снижению вакуумного давления и порче изделия.
Отличная гладкость: Волокна легко соскальзывают. Плесень дольше остается чистой.
Плохая гладкость: Волокна и клей «цепляются» за металл. Чтобы промыть поверхность, нужно остановить машину.
Ключевой факт: правильная гладкость поверхности может увеличить продолжительность цикла уборки в 2-4 раза.
2. Гладкость поверхности: 3 уровня производительности
Гладкость поверхности измеряется с помощью показателя Ra (средняя шероховатость) . Чем ниже значение Ra, тем гладче поверхность.
Уровень 1: Ra > 1.6 мкм (шероховатая поверхность)
Цикл очистки: каждые 4-6 часов. Часто встречается в формах низкого качества. На поверхности видны следы от инструментов. Волокна и крахмальный клей застревают в этих крошечных бороздках. Возможно, вам придется очищать форму 2-3 раза за смену с помощью скребков или проволочных щеток, что повреждает форму.
Уровень 2: Ra 0.8-1.6 мкм (стандартная мелкозернистая поверхность)
Цикл очистки: каждые 8-16 часов. Это «стандарт» для профессионального мокрого прессования. Поверхность гладкая на ощупь. Благодаря базовой алмазной полировке и твердому анодированию (для алюминия) очистку достаточно проводить всего один раз за смену. Это сокращает время простоя более чем на 60%.
Уровень 3: Ra <= 0.8 мкм (зеркальная поверхность)
Цикл очистки: 16-48 часов. Это высший стандарт. Поверхность настолько гладкая, что действует как «антипригарная сковорода».
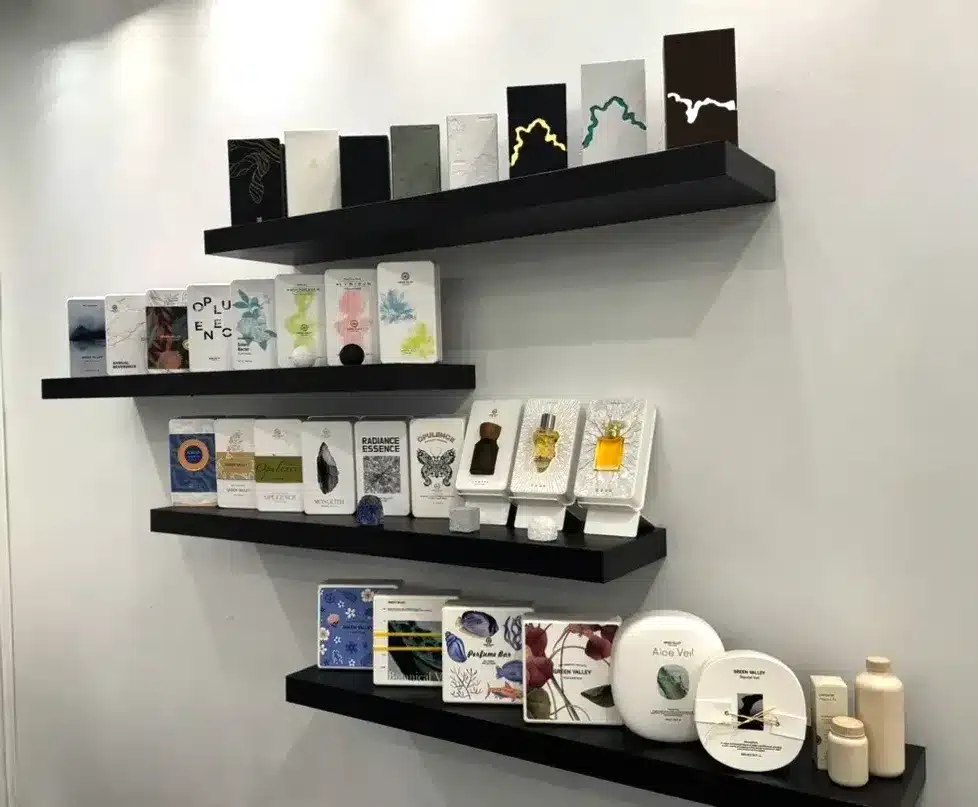
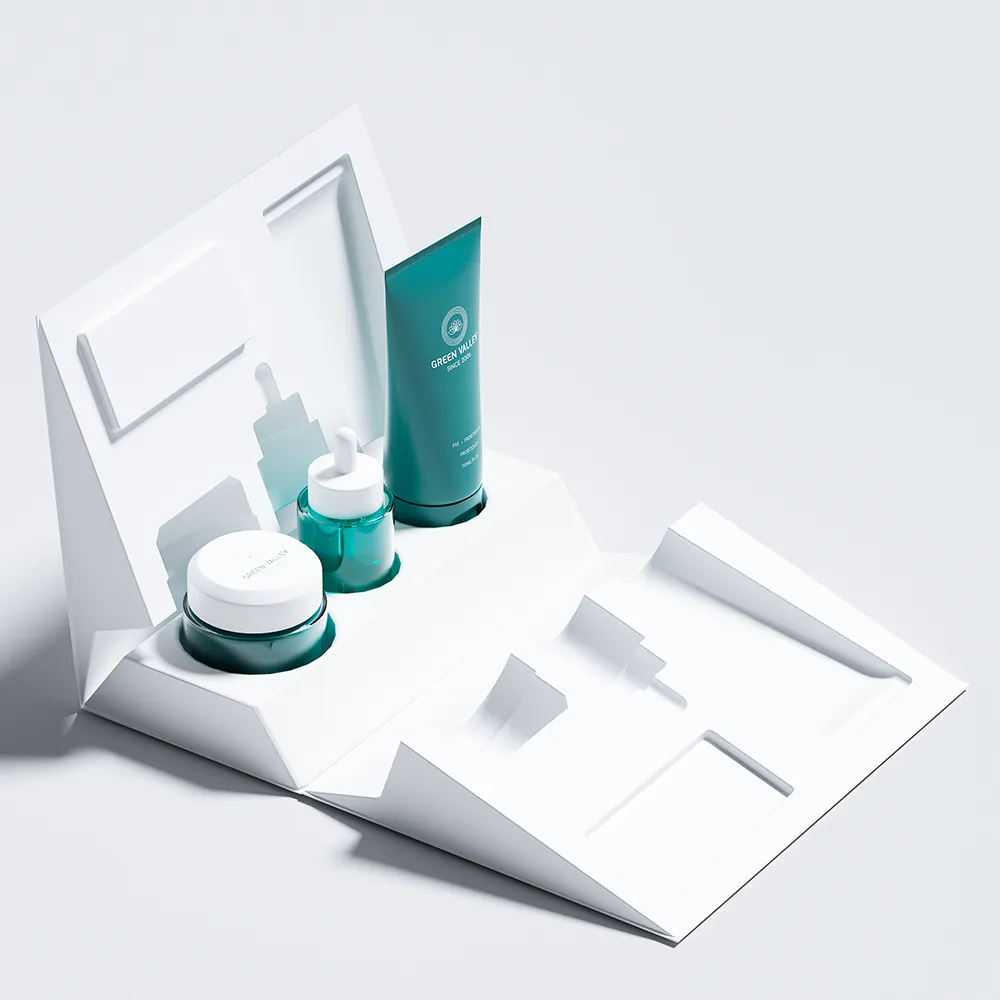
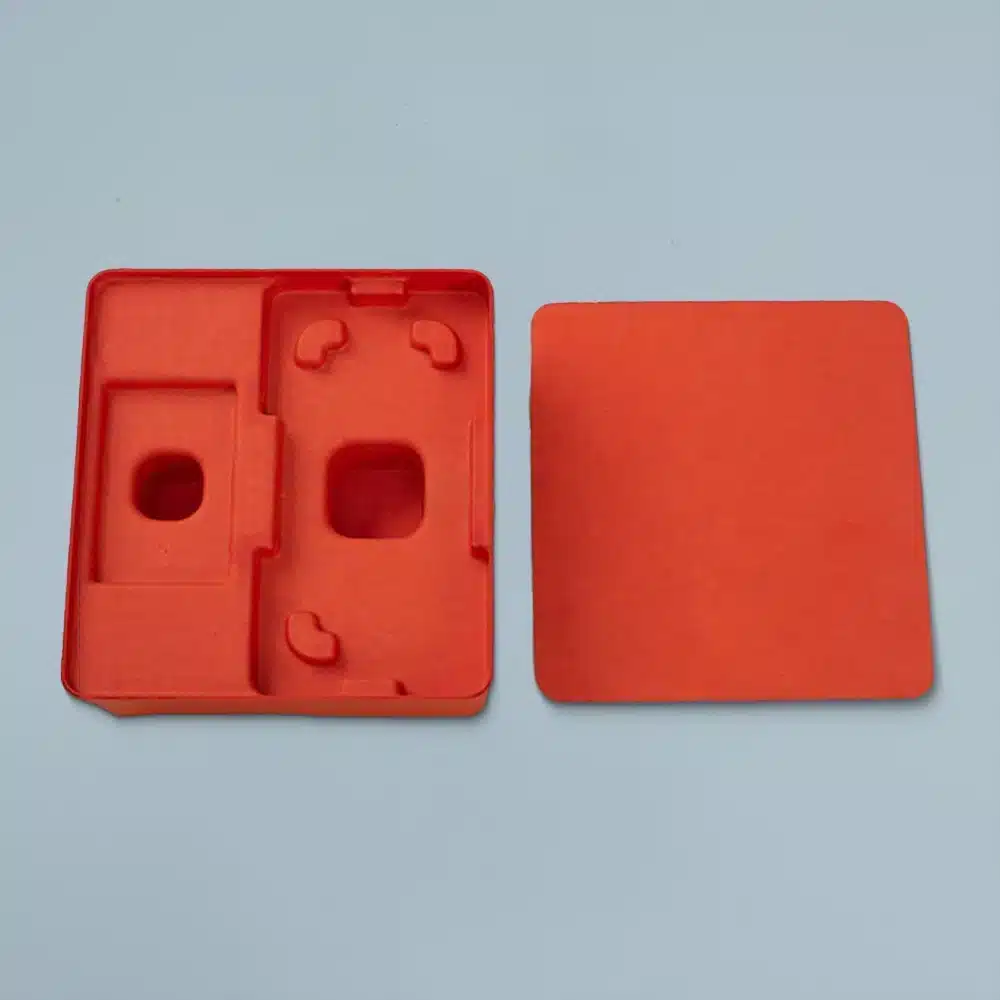
Для роскоши экологически чистая упаковка косметики В сфере производства корпусов для электроники такая гладкость позволяет пресс-форме работать в течение двух полных дней без глубокой очистки.
Экологичная упаковка для косметики
Экологичная упаковка электроники
3. Плавность сверления: «смертельная точка» для пресс-форм.
Хотя поверхность имеет значение, 80% проблем с уборкой возникают из-за засоренных дренажных отверстий. Если отверстия внутри шероховатые, они действуют как фильтр, задерживая волокна, пока отверстие полностью не забьется.
Внутри дыры: Если внутренняя стенка шероховатая (Ra > 1.6 мкм), волокна цепляются за микроскопические «ступеньки» внутри.
Метод «сверления и рассверливания»: Никогда не сверлите отверстие просто так. Необходимо использовать развертку, чтобы внутренние стенки были ровными и гладкими.
Край (зенковка): Острые края отверстия действуют как крошечные ножи, которые задерживают проходящие мимо волокна. Добавление небольшого фаска от 0.2 мм до 0.5 мм позволяет волокнам беспрепятственно проходить сквозь материал.
4. Пошаговые решения для оптимизации
План А: Для малых и средних заводов (экономически эффективный)
Шлифовка поверхности Ra 1.6 мкм + сверление, затем развертывание + снятие фаски 0.3 мм. Результат: цикл очистки 8-12 часов.
План Б: Для высокотехнологичного производства (высокой эффективности)
Поверхностная обработка Ra 0.8 мкм + электрохимическая полировка внутренних стенок. Результат: цикл очистки 16-24 часа.
Заключение
Оптимизация гладкости вашей пресс-формы — это не «дополнительные расходы», а разумная инвестиция . Переход от шероховатой поверхности к полированной с шероховатостью Ra 0.8 мкм и обеспечение предварительной обработки и снятия фаски с отверстий позволяют удвоить или утроить время производства. На современном рынке побеждает не тот, у кого самые дешевые пресс-формы, а тот, кто может дольше эксплуатировать свои станки без остановки для очистки.
Экологичная упаковка поставщик решений и производитель
Наша цель — предоставлять клиентам комплексные решения: от креативного дизайна до тщательного производства и безопасной доставки, гарантируя совершенство на каждом этапе.